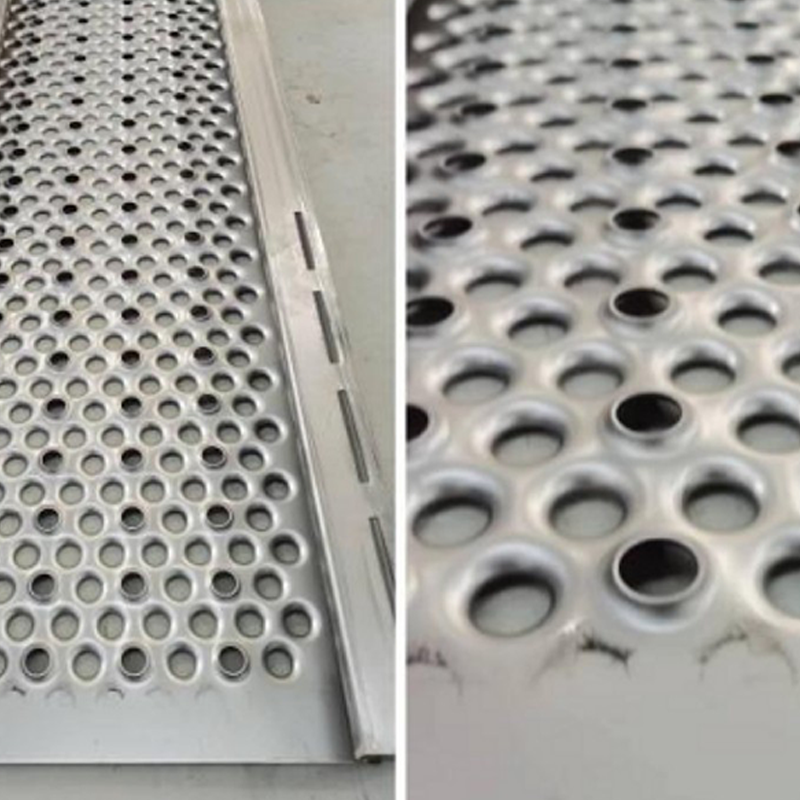
O deck de metal do andaime, comumente conhecido como andaime ou placa de deck de metal, é um componente estrutural que suporta trabalhadores e materiais em sistemas de acesso temporário. Para os fabricantes desses painéis, a capacidade de combinar estampagem antiderrapante, perfuração e dobramento de bordas em um processo contínuo de perfilagem é uma vantagem decisiva de produtividade. Uma formadora de rolos de andaime metálico com processamento em linha converte uma bobina de aço simples diretamente em uma prancha de deck acabada e pronta para uso, eliminando etapas de manuseio separadas, reduzindo custos de mão de obra e melhorando a consistência dimensional.
 Rolo integrado do deck do metal do andaime que forma a máquina Esta máquina combina estampagem, puncionamento e dobramento de bordas em uma linha contínua, convertendo bobinas de aço simples em pranchas de andaimes acabadas com dimensões consistentes e mão de obra reduzida. Ver Produto →
Em vez de enviar peças pré-cortadas para uma prensa hidráulica para gravação em relevo e depois para outra máquina para puncionar e dobrar, uma moderna linha integrada executa todas as três operações na velocidade da linha. Este artigo explica os principais processos, componentes principais, considerações de materiais e critérios de seleção para este equipamento especializado, e mostra por que o processamento em linha se tornou o método de produção preferido para fabricantes de decks de andaimes.
Uma formadora de rolos para andaimes metálicos é uma linha formadora de rolos projetada especificamente para a produção de pranchas metálicas e painéis de decks usados em sistemas de andaimes e plataformas de acesso industrial. A máquina base executa a conformação a frio para moldar uma bobina de metal plana em um perfil de deck com nervuras longitudinais e geometria de borda definida. Em sua configuração inline, a linha também integra três estações adicionais: estampagem antiderrapante, perfuração e dobra de bordas.
O fluxo do processo é direto. Um desbobinador alimenta a bobina em um nivelador, que alisa a tira e controla sua tensão. A tira passa então por uma sequência de estações de rolo onde o perfil gradualmente toma forma. Em um ponto designado da linha, um rolo padronizado marca a superfície de caminhada para criar uma textura antiderrapante durável. Uma unidade de perfuração acionada por servo corta padrões de furos para drenagem, fixação ou redução de peso. Perto do final da linha, rolos dobráveis fecham as bordas laterais para produzir uma borda rígida e segura. Finalmente, uma matriz voadora corta o perfil em um comprimento especificado.
A gravação antiderrapante é uma das operações mais importantes na produção de decks de andaimes, porque a superfície de passagem deve permanecer segura mesmo quando exposta à chuva, óleo ou poeira de construção. Em vez de aplicar um revestimento ou anexar uma placa antiderrapante separada, a gravação em relevo utiliza rolos endurecidos para pressionar uma textura tridimensional diretamente na superfície do aço.
Os padrões de relevo comuns incluem formas de diamante, lágrima e chevron. A escolha do padrão afeta tanto o coeficiente de atrito quanto a rigidez estrutural do painel. A profundidade de gravação é normalmente controlada entre 0,3 e 1,0 mm, dependendo da espessura do material e dos requisitos de segurança do mercado-alvo. Como os rolos de gravação estão integrados na linha, a textura é aplicada antes do perfil estar totalmente fechado, o que reduz o retorno elástico e garante que o padrão permaneça uniforme ao longo de todo o comprimento da placa.
Em comparação com a gravação em relevo pós-processamento em uma impressora separada, a gravação em relevo reduz o tempo de ciclo, evita erros de reposicionamento e minimiza danos às bordas pré-cortadas. Também torna a linha de produção mais compacta e fácil de automatizar.
A perfuração tem diversas finalidades em decks de andaimes: furos redondos permitem que água e detritos passem pelo passadiço; ranhuras alongadas podem ser usadas para fixar a placa aos tubos do andaime; e perfurações padronizadas reduzem o peso do painel sem comprometer sua capacidade de carga. Uma estação de puncionamento em linha executa essas tarefas enquanto a tira ainda está em movimento, usando punções acionadas por servo que podem ser reprogramadas entre lotes.
A tecnologia de servopuncionamento é particularmente valiosa nesta aplicação porque oferece alta repetibilidade, baixo ruído e alterações flexíveis do padrão de furo. Um bom exemplo dessa capacidade é a unidade de puncionamento servo desenvolvida para linhas de suporte fotovoltaicas, onde o mesmo princípio é usado para perfurar furos em intervalos precisos durante a conformação de rolos em alta velocidade. A técnica foi bem documentada na indústria: para uma visão mais aprofundada de como funciona a puncionamento servo e onde ela pode ser aplicada, leia nossa visão geral do Puncionadeira servo de 8 eixos: como funciona, principais recursos e aplicações .
 Máquina puncionadeira servo de 8 eixos para perfis de suporte fotovoltaico Esta unidade de puncionamento acionada por servo oferece alta repetibilidade e padrões de furos flexíveis sincronizados com a velocidade da linha, tornando-a ideal para perfuração precisa na produção de decks de andaimes e suportes solares. Ver Produto →
Ao integrar a estação de puncionamento na formadora de rolos da plataforma do andaime, os fabricantes evitam o custo e o trabalho de uma etapa de puncionamento separada. A posição do furo é sincronizada com a velocidade da linha, de modo que cada placa recebe espaçamento idêntico, o que é fundamental para uma instalação rápida no local.
As bordas de uma plataforma metálica de andaime não são simplesmente detalhes de acabamento. Eles determinam como a placa se interliga com a estrutura do andaime, quanto peso o painel pode suportar e com que segurança os trabalhadores podem manuseá-lo. A dobra de borda em linha pressiona as bordas longitudinais do perfil em uma geometria definida, como um único flange dobrado, uma dobra dupla com bainha ou uma borda de caixa fechada.
Uma borda com bainha, por exemplo, cria uma borda arredondada e suave que evita lacerações e reduz a concentração de tensão na borda. Uma parede lateral dobrada mais profunda aumenta o módulo da seção do tabuleiro, melhorando a resistência à flexão sob carga. A estação de dobragem também alinha a geometria da borda com a superfície em relevo para que o perfil geral permaneça plano e dimensionalmente estável após o corte.
Depois que o deck é cortado no comprimento certo, as placas acabadas podem ser enviadas diretamente para uma estação de embalagem automática para empacotamento.
 Máquina automática de embalagem de perfis para empacotamento de placas de convés Este sistema de embalagem vira, empacota e paletiza automaticamente perfis metálicos acabados, agilizando o final da linha de produção e preparando as placas do andaime para envio com eficiência. Ver Produto →
Uma perfiladeira de andaime metálico completa com processamento em linha consiste em vários módulos coordenados. Compreender cada componente ajuda os compradores a comparar configurações de equipamentos e evitar custos desnecessários.
O equipamento downstream opcional inclui mesas de empilhamento automático, estações de pesagem e máquinas de embalagem de perfis. Quanto mais integrada a linha, menos operações manuais permanecem entre a entrada da bobina e a saída do feixe acabado.
Os perfis dos decks de andaimes variam de acordo com o padrão regional e a aplicação, portanto, a maioria dos formadores de rolos são projetados para uma faixa específica de larguras, espessuras e perfis de materiais. Os valores típicos para uma linha embutida de tamanho médio estão listados abaixo.
| Parâmetro | Faixa Típica |
|---|---|
| Materiais | Aço galvanizado, aço macio, aço inoxidável |
| Espessura da tira | 1,2 a 2,5mm |
| Largura da tira | 300 a 600 mm |
| Velocidade da linha | 8 a 15m/min |
| Profundidade de gravação | 0,3 a 1,0mm |
| Precisão de perfuração | ±0,3 mm |
| Precisão do comprimento de corte | ±1,0mm |
Selecionar o material certo é igualmente importante. O aço galvanizado é comum para decks de andaimes devido à sua resistência à corrosão e boa conformabilidade. O aço inoxidável é escolhido para fábricas de produtos químicos e locais costeiros onde ambientes agressivos encurtam a vida útil do aço comum. Em todos os casos, o perfilador deve ser projetado para lidar com a resistência ao escoamento e o comportamento de retorno elástico do material, para que o perfil acabado mantenha sua forma final.
Os decks metálicos de andaimes laminados aparecem em uma ampla variedade de ambientes de construção e industriais. É usado como superfície de apoio em andaimes de tubo e acoplador, andaimes ringlock e andaimes de estrutura. O mesmo perfil também é adotado em plataformas de acesso permanente, passarelas, passarelas de cobertura, plataformas de proteção de bordas e plataformas de acesso de fôrmas.
O processamento inline facilita a adaptação do produto a esses diferentes casos de uso. Padrões em relevo melhoram a resistência ao escorregamento para trabalhadores de manutenção em telhados; orifícios de drenagem perfurados mantêm as plataformas secas em condições externas; e bordas dobradas fortes protegem os trabalhadores quando os painéis são levantados e transportados manualmente. Para os fabricantes, a capacidade de produzir essas variantes em uma linha reduz o estoque e o tempo de entrega no local.
Para ver exemplos reais de como os equipamentos perfiladores têm sido aplicados em ambientes de produção, você pode revisar o estudos de caso do projeto coletados na base de instalação da empresa. Estes casos mostram como as linhas de deck integradas são configuradas, comissionadas e operadas na prática.
A seleção da formadora de rolos para andaimes de metal certa requer uma compreensão clara do mix de produtos, da qualidade desejada e do espaço disponível. Os seguintes pontos devem ser discutidos com o fornecedor antes de fazer o pedido.
Preste atenção especial à qualidade de integração dos módulos de estampagem e puncionamento. Estas são as estações que distinguem uma linha de decks em linha de uma perfiladeira padrão, e seu design tem um efeito direto na eficiência da produção e na consistência do produto.
A maioria das linhas são projetadas para espessuras de tiras entre 1,2 e 2,5 mm. A faixa exata depende da geometria do perfil e da profundidade de gravação necessária. O material mais espesso reduz o risco do padrão de gravação desaparecer sob carga elevada, mas aumenta a força de formação necessária.
Quando as estações estão devidamente sincronizadas pelo PLC e pelos servo-drives, elas adicionam muito pouco tempo de ciclo. A velocidade da linha é geralmente limitada pelo perfil de formação e pela unidade de corte, e não pelos módulos de estampagem ou puncionamento.
Os requisitos variam de acordo com o país e a aplicação final. Referências comuns incluem padrões de teste de carga para plataformas de andaimes e classificações de resistência ao deslizamento que definem o nível mínimo de atrito da superfície de caminhada. Os compradores devem solicitar evidências de teste de que o padrão de gravação atende aos padrões de mercado relevantes.
Em uma linha moderna com estações servoacionadas e ferramentas de liberação rápida, uma troca completa do conjunto de rolos pode levar de 30 minutos a algumas horas, dependendo do número de estações e da complexidade da seção de dobra da borda. As receitas de gravação e puncionamento em linha geralmente podem ser recuperadas do sistema de controle, o que reduz ainda mais o tempo de inatividade.
Máquina formadora de rolos para andaimes de metal Diâmetro do eixo: 70–80 mm; comprimento do piso do andaime: 0,5–6 m; espessura: 1–2,5 mm. ...
Ver detalhes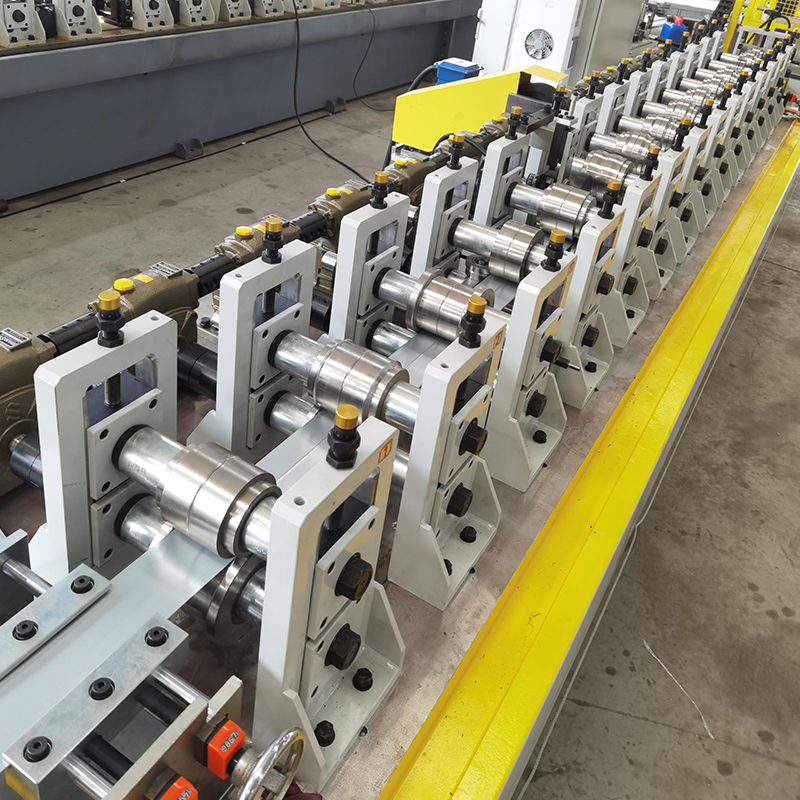
Máquina formadora de rolos redutores de engrenagem helicoidal para drywall, modelo simples, não tipo cassete de troca rápida, econômica e acessível. (Ele pode ser atu...
Ver detalhes
Máquina formadora de rolos de barra em T de teto UT FUT UDT layout principal e cruzado Os perfis de grade em T de teto (prin...
Ver detalhes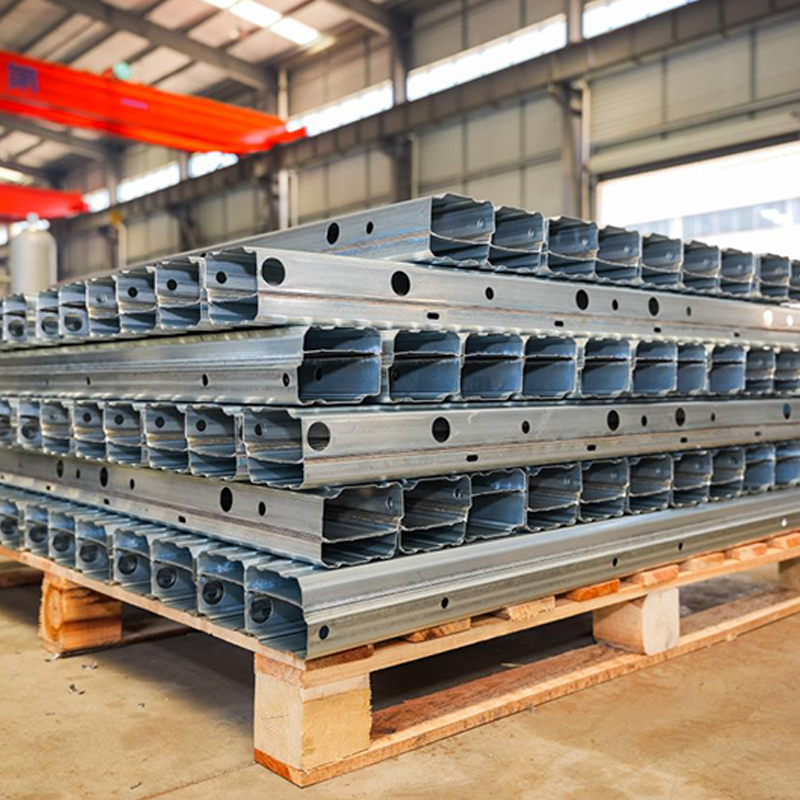
A linha de produção de vigas de reforço de chassis automotivos de perfil B de veículos envolve vários processos importantes para garantir alta resistência, pre...
Ver detalhes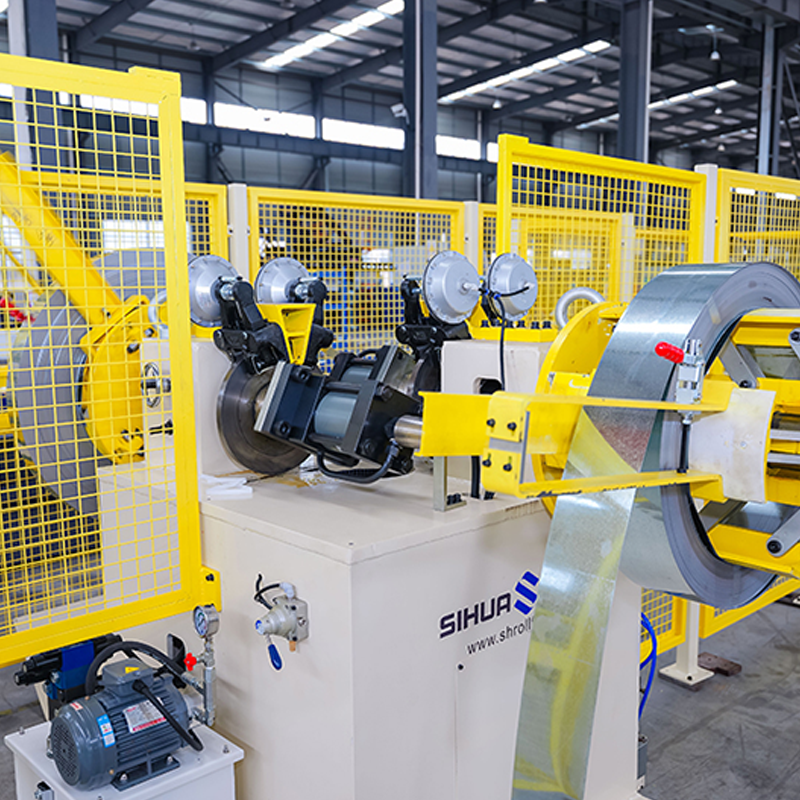
Desbobinador hidráulico rotativo automático de cabeça dupla com detecção de ausência de material, 5 toneladas por lado. A po...
Ver detalhes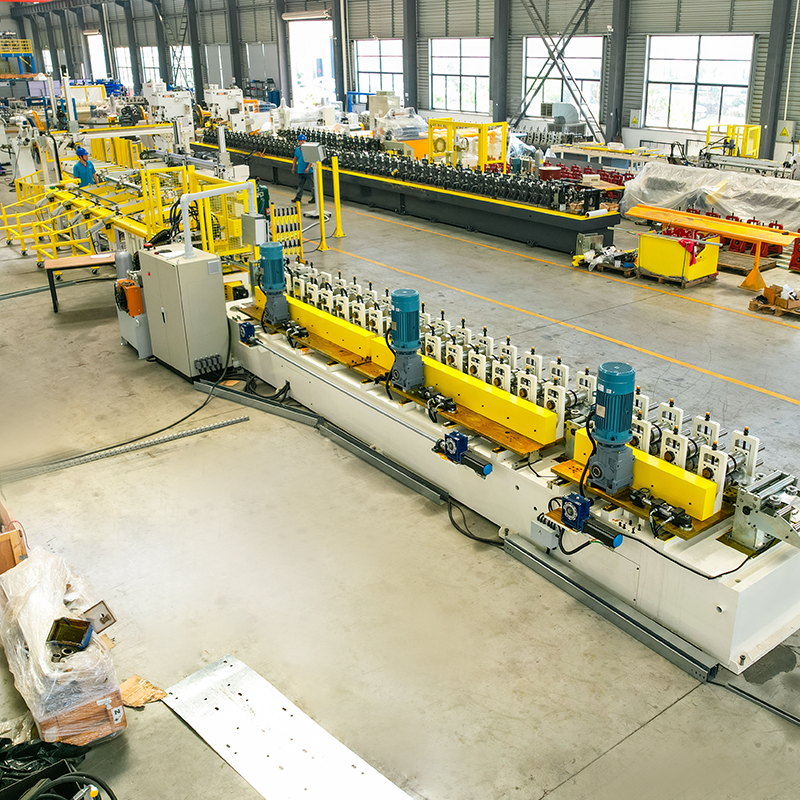
Máquina formadora de rolos com mudança de largura automática CU, acionamento por corrente, embalagem automática. Desbobinado...
Ver detalhesNão hesite em nos contatar quando precisar de nós!
Informações de Contato
PRODUTOS
Celular