Um fabricante de metal que assina um contrato de terça geralmente atinge a mesma matemática: uma prensa dobradeira entrega uma peça multidobra a cada 30 a 60 segundos, enquanto o primeiro pedido exige 8.000 comprimentos idênticos até o final do mês. Um formador de rolo de chapa metálica muda esse cálculo formando continuamente a partir da bobina a 15 a 50 m por minuto, mantendo uma seção transversal em milhares de repetições. Este guia explica o que a máquina faz, quais perfis são executados mais rapidamente e as quatro especificações que decidem se uma linha se paga ou não.
Uma formadora de rolos de chapa metálica é uma máquina de conformação contínua que alimenta tiras enroladas através de uma sequência de matrizes de rolos emparelhadas, cada estação adicionando uma pequena mudança de ângulo até que a tira saia como um perfil acabado de seção transversal constante.
Definição central Formação de rolo é a dobra progressiva de chapas metálicas através de 8 a 24 estações de rolos correspondentes; como cada dobra é criada em pequenos incrementos, o processo evita a marcação da superfície e os problemas de retorno elástico que aparecem no trabalho de prensa dobradeira de golpe único.
Cada linha contém cinco unidades funcionais:
O resultado prático é que uma linha substitui uma prensa dobradeira, uma puncionadeira e dois ou três manipuladores de material. A geometria do perfil, incluindo o número de linhas de dobra, profundidade e largura do flange, decide a contagem de estações: permita uma a três estações por linha de dobra, sendo duas como valor de planejamento comum.
O perfilador de chapa metálica correto é definido pela família de perfis que produz, porque a geometria da seção transversal define a contagem de estações, o custo do ferramental e a velocidade da linha realista. As linhas instaladas comercialmente agrupam-se nas cinco faixas mostradas abaixo.
 Máquina formadora de rolos CUZ Sigma com mudança automática de largura Esta máquina forma três perfis CUZ e três perfis CU-sigma em uma linha, com sistema automático de mudança de largura e eixo de 110 mm, adequando-se à produção de perfis de alta mistura. Ver Produto →
 Máquina formadora de rolos de cassete de suporte para perfis da série 41 Este formador tipo cassete lida com perfis de 41×21 a 41×76 compartilhando um conjunto de rolos de 20 estações e adicionando um cassete de 10 estações, construído para tiras SS304 de alta resistência. Ver Produto →
Velocidades típicas de linha por família de perfis, em m/min
As gamas abrangem tamanhos de perfis comercialmente comuns; perfis pesados ou muito profundos ficam na extremidade inferior de cada faixa.
Escolha uma formadora de chapa metálica avaliando quatro fatores em ordem: escopo do material, geometria do perfil, velocidade da linha e método de troca. Cada um altera o preço da máquina mais do que qualquer recurso opcional da cotação.
Se as bobinas recebidas forem mais largas do que a largura da tira que o perfil realmente precisa, coloque uma máquina de corte ou um desbobinador resistente à frente das primeiras. Essa combinação elimina o desperdício de corte de borda na linha de conformação e mantém a máquina alimentada com a largura exata da bobina. Os fornecedores que constroem a cadeia completa em um único contrato simplificam as peças de reposição, o comissionamento e a responsabilidade pela garantia.
 Máquina de corte para controle de largura de bobina de precisão Esta linha de corte corta bobinas largas nas larguras exatas de tira exigidas pelo formador de rolo, reduzindo o desperdício de corte de borda e simplificando a alimentação de bobinas antes da produção. Ver Produto →
Shanghai Sihua Precision Machinery Co., Ltd. é um fabricante que fornece a corrente desde o corte e desbobinamento até a formação de rolos, puncionamento servo e embalagem automática; esse escopo é importante quando as datas de entrega e a integração da linha dependem do seu lado do contrato. Revise as gamas de máquinas e as especificações de suporte antes de comparar as cotações.
A perfilagem vence para peças de seção transversal constante em alto volume; a frenagem vence em tiragens curtas e dobras multieixos complexas; a estampagem só vence quando a peça é compacta o suficiente para uma matriz progressiva e o volume justifica o custo do ferramental.
| Método | Formas típicas | Resultado prático | Investimento em ferramentas | Tempo de mudança |
| Formador de rolo de chapa metálica | Seção transversal longa e constante | 15-50m/min | Moderado a alto | 15-90 minutos |
| Pressione o freio | Colchetes curtos, seções de baixo volume | 1-4 peças/min para uma peça com 3 dobras | Baixo | 5-20 minutos |
| Prensa de estampagem | Peças compactas com furos formados | 10-25 partes/min em uma matriz progressiva | Mais alto | 2-8 horas |
Coloque o perfil em uma formadora de rolo quando a seção transversal permanecer idêntica e o volume projetado estiver acima de aproximadamente 5.000 a 15.000 m3 por mês, dependendo das taxas de mão de obra locais. Os resultados de campo das linhas instaladas confirmam um retorno de 12 a 18 meses em operação de dois turnos com 50% de utilização; leia o estudos de caso do projeto para números verificados antes de fazer o orçamento.
Estas são as perguntas que os gerentes de fábrica fazem com mais frequência antes de contratar uma linha de perfilagem.
A maioria dos formadores de uso único processa 0,3 a 3,0 mm. Os sistemas estruturais de terça e rack vertical com eixos maiores e acionamentos de torque mais altos atingem 4,0 a 6,0 mm, mas o custo do ferramental aumenta acentuadamente acima de 3 mm porque os diâmetros dos rolos e a potência de acionamento aumentam.
Permitir uma a três estações por linha de curvatura. Um canal de chapéu simples precisa de seis a oito; uma terça Sigma profunda pode precisar de quatorze a vinte. Mais estações aumentam a tolerância, mas alongam a máquina e aumentam o orçamento de ferramentas.
Sim, através de três rotas: troca manual de rolo com configuração de 60 a 120 minutos, troca rápida de cassete com configuração de 15 a 30 minutos ou ajuste automático de largura e altura, o que é comum em linhas de pinos de drywall onde o tamanho muda constantemente, mas a forma não.
Compare o custo totalmente carregado do processo atual, incluindo mão de obra do operador, configuração, sucata e retrabalho, com uma linha alimentada por bobina operando na utilização projetada. Um ex-modelo de médio porte que trabalha em dois turnos com 50% de utilização normalmente paga dentro de 12 a 18 meses por uma peça de seção transversal constante.
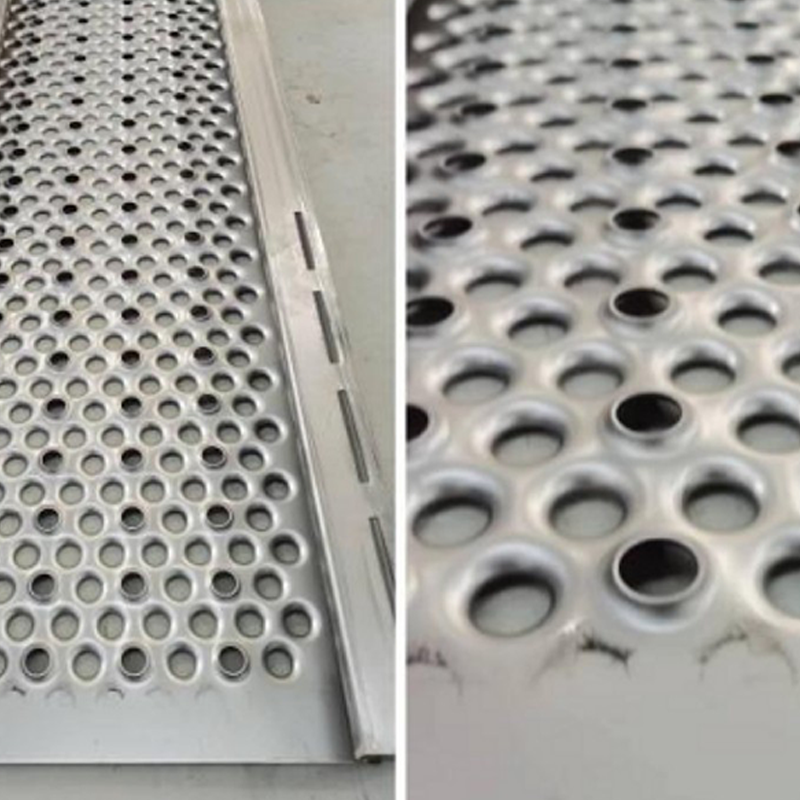
Máquina formadora de rolos para andaimes de metal Diâmetro do eixo: 70–80 mm; comprimento do piso do andaime: 0,5–6 m; espessura: 1–2,5 mm. ...
Ver detalhes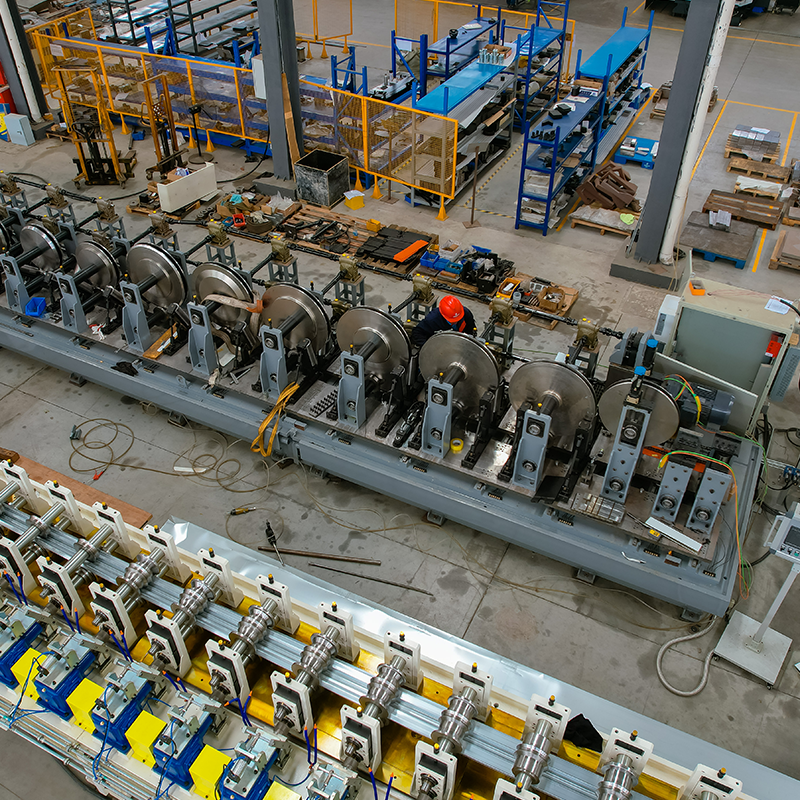
desbobinador único de material largo Máquina niveladora e máquina para fazer pequenos furos em ambos os lados ...
Ver detalhes
Máquina formadora de rolos de barra em T de teto UT FUT UDT layout principal e cruzado Os perfis de grade em T de teto (prin...
Ver detalhes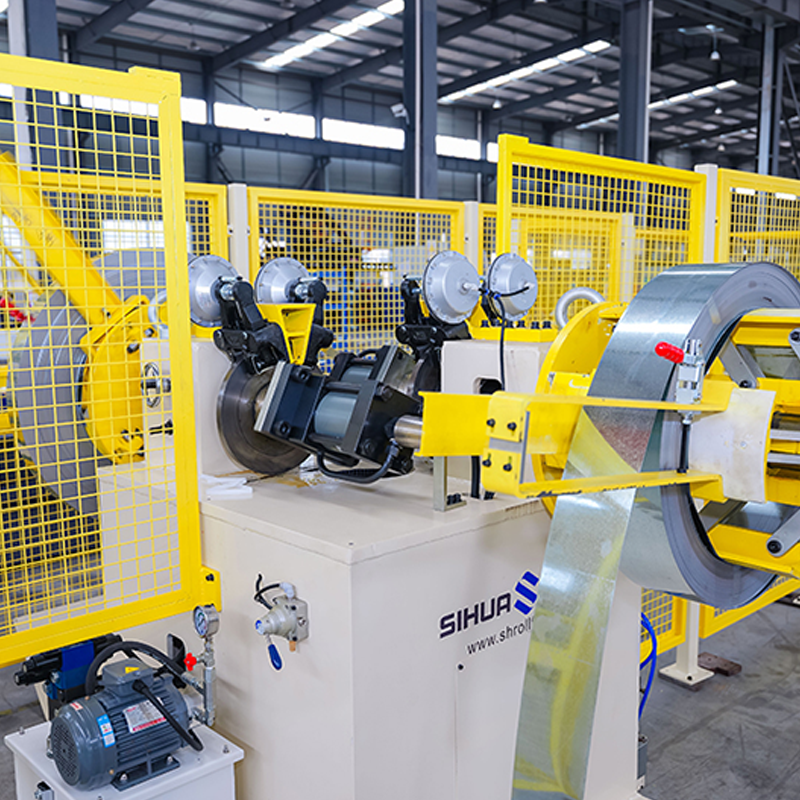
Desbobinador hidráulico rotativo automático de cabeça dupla com detecção de ausência de material, 5 toneladas por lado. A po...
Ver detalhes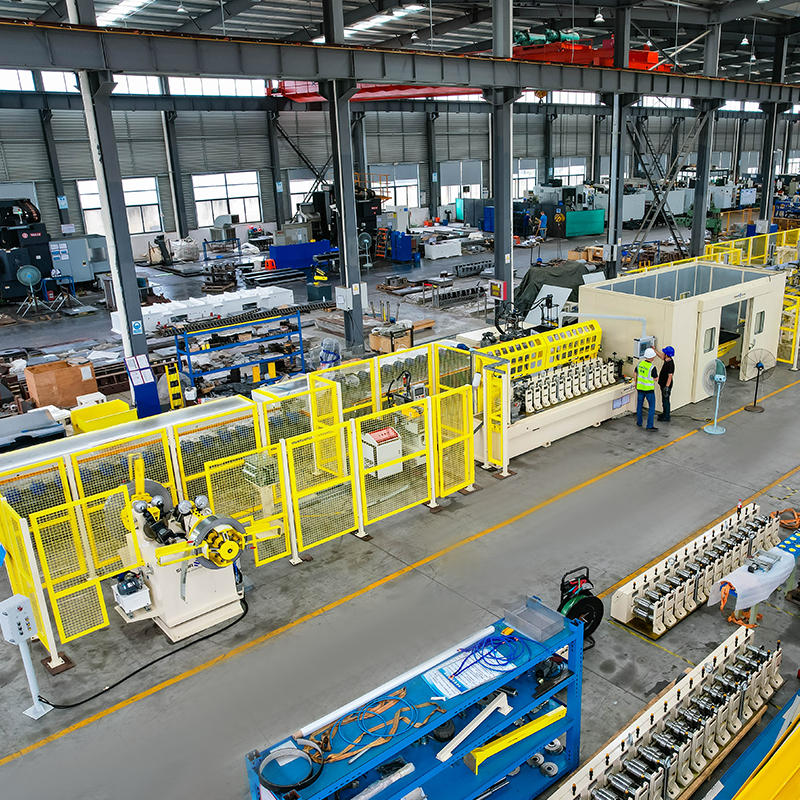
Desbobinador hidráulico rotativo automático de cabeça dupla com detecção de ausência de material, 5 toneladas por lado. Máqu...
Ver detalhes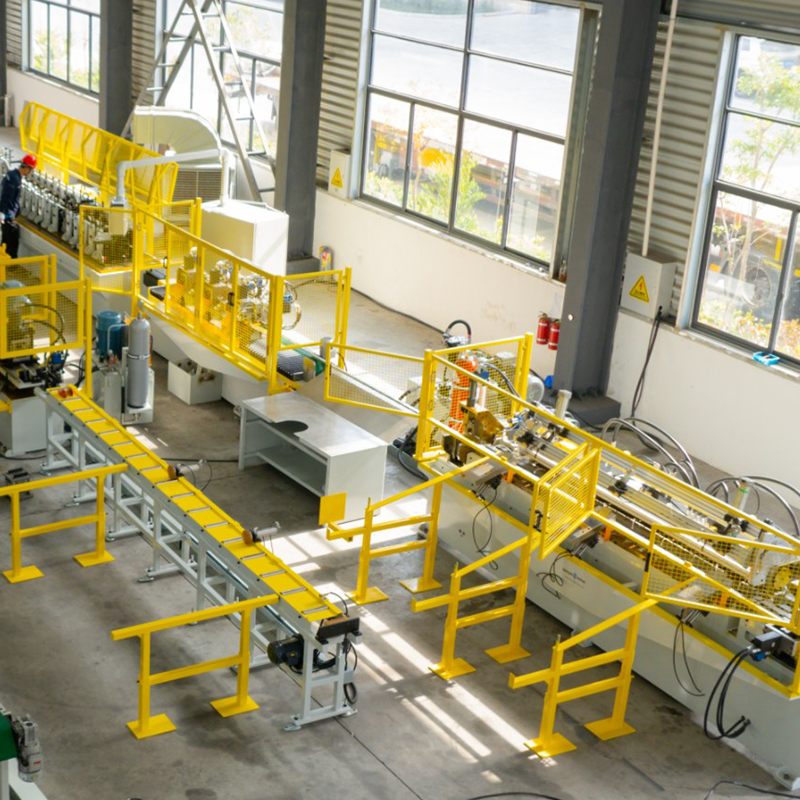
Desbobinador de expansão/contração hidráulico de aço pré-pintado de cabeça dupla, desbobinador de expansão/contração de aço galvanizado de cabeça dupla, suporte de ar...
Ver detalhesNão hesite em nos contatar quando precisar de nós!
Informações de Contato
PRODUTOS
Celular