Os gerentes de linha que transferem a produção de bobinas de aço para perfis de alumínio raramente conseguem manter sua folha de configuração. Um fabricante que forma 1,5 mm 5052-H32 para um suporte de montagem solar pode ver ondas de borda a cada 40 metros ou observar a mola da perna do perfil abrir 4 graus ao sair da estação final. A bitola da tira era idêntica, os rolos estavam limpos e a velocidade da linha nunca mudava. O que mudou foi o material: o alumínio endurece mais rápido que o aço, armazena mais energia elástica em relação ao seu limite de escoamento e conduz o calor para longe a uma taxa aproximadamente três vezes maior que a do aço.
Perfiladeira de alumínio é a flexão incremental contínua da bobina de alumínio através de uma sequência de estações de rolos contornadas para produzir um perfil de seção transversal constante. O princípio de conformação corresponde ao aço, mas as diferenças acima alteram todas as decisões posteriores: escolha da liga, acabamento da ferramenta, lubrificação, velocidade da linha e as tolerâncias que você pode citar honestamente.
As ligas que dominam a conformação de rolos de alumínio são as séries 1xxx, 3xxx e 5xxx, e as ligas 6xxx só devem ser formadas em têmperas suaves; quanto mais duro for o temperamento, maior será a probabilidade de o perfil rachar na linha de dobra.
A série 1xxx, essencialmente alumínio puro, oferece a melhor conformabilidade, mas resistência muito baixa, por isso se adapta a acabamentos decorativos, rufos e juntas. A série 3xxx adiciona manganês e 3003 é o padrão para perfis de telhados, calhas e estruturas solares porque equilibra alongamento, resistência à corrosão e custo. A série 5xxx adiciona magnésio: 5052 e 5056 oferecem aproximadamente o dobro do limite de escoamento do 3003-H14 e se tornam o padrão para perfis marítimos, de transporte e de tanques. A série 6xxx é tratável termicamente; O 6061-T4 pode ser laminado com raios generosos, mas o 6061-T6 geralmente racha e nunca deve ser especificado para dobra a frio.
| Liga e temperamento | Força de rendimento | Alongamento | Min. raio de curvatura | Perfis típicos |
| 1100-O | 35 MPa | 35% | 0,5 toneladas | Aparar, piscar, decorativo |
| 3003-O | 45 MPa | 25% | 1,0t | Telhados, calhas |
| 3003-H14 | 145 MPa | 12% | 1,5 toneladas | Caixilharias solares, secções gerais |
| 5052-H32 | 195 MPa | 12% | 2,0 toneladas | Marinha, transporte, tanques |
| 6061-T4 | 145 MPa | 22% | 2,5 toneladas | Seções estruturais |
O alumínio retorna cerca de duas vezes mais que o aço-carbono de igual rigidez e endurece tão rapidamente que a tira que entra na quinta estação é mecanicamente um material diferente daquele que entra na primeira.
Cada estação de conformação aumenta a resistência ao escoamento local, o que aumenta a força de flexão para a próxima estação. O efeito cumulativo aparece como uma onda de borda cada vez mais ampla, um perfil curvo ou um ângulo de perna que flutua ao longo de uma bobina. O alumínio conduz o calor de fricção rapidamente, portanto o sintoma visível de uma configuração incorreta é poeira fina de alumínio ou acúmulo na superfície do rolo, e não uma tira quente.
As ferramentas de rolo para alumínio devem ser polidas até um acabamento superficial de 0,2 a 0,4 micrômetros Ra, usinadas em aço ferramenta D2 ou DC53 e normalmente funcionam de 15 a 30 metros por minuto.
A tendência do alumínio de escoriar e pegar no aço ferramenta torna o acabamento superficial e a lubrificação mais importantes do que na perfilagem de aço. Esses ajustes evitam os defeitos mais comuns:
O raio de curvatura mínimo é a maneira mais rápida de comparar têmperas de alumínio para perfilagem. O valor é expresso como um múltiplo da espessura do material e excedê-lo produz rachaduras na superfície externa da dobra.
Prática típica para curvas de 90 graus com o eixo de dobra perpendicular à direção de laminação:
Valores para curvas de 90 graus, perpendiculares à direção de laminação. Dobrar paralelamente à direção de laminação pode aumentar o raio mínimo em até 50%.
Aço macio
Liga de alumínio
Uma linha de perfilagem de alumínio adequadamente ajustada mantém tolerâncias de largura formada de mais ou menos 0,2 mm e tolerâncias de comprimento de perna de mais ou menos 0,3 mm, desde que a largura e a espessura da tira de entrada permaneçam dentro das especificações.
As falhas de qualidade mais comuns em perfis de alumínio são ondas nas bordas, arcos longitudinais e micro-riscos na superfície visível. A onda da borda geralmente vem de uma largura irregular da tira ou de um conjunto de rolos desgastado; o arco vem de espessuras de tira inconsistentes; arranhões vêm de defeitos na superfície do rolo, sujeira ou lubrificação insuficiente. Todos os três se tornam mais visíveis após a anodização ou revestimento de PVDF, portanto, os requisitos de superfície devem ser declarados na fase de cotação, e não descobertos após a execução da primeira bobina.
A produção de perfilagem de alumínio se divide em quatro grupos de aplicação: montagem solar, suporte elétrico, arquitetura e transporte, e a configuração da máquina difere mais entre esses grupos do que entre as opções de liga.
Os perfis de montagem solar são normalmente formados a partir de 3003-H14 ou 5052 com espessura de 1,5 a 2,5 mm, com furos pré-perfurados que devem manter uma tolerância longitudinal de mais ou menos 0,5 mm. Essa tolerância é quase impossível de manter com uma etapa de puncionamento separada, e é por isso que uma estação de puncionamento servo em linha é incorporada na mesma linha.
 Máquina formadora de rolo de suporte fotovoltaico solar de perfuração servo de 8 eixos Esta linha integra servopuncionamento com perfilagem para manter tolerâncias estreitas de furo em perfis de montagem solar, abordando o desafio de precisão longitudinal de ±0,5 mm mencionado anteriormente. Ver Produto →
Perfis de suporte elétrico, como bandejas de cabos e canais de suporte de alumínio, são formados a partir de tiras mais finas, normalmente de 0,8 a 1,5 mm, e a mesma máquina geralmente opera várias larguras de perfil em um turno. As ferramentas de troca rápida do cassete mantêm o tempo de troca abaixo de 30 minutos.
 Máquina formadora de rolos de bandeja de cabos com largura ajustável Construída para trocas rápidas entre múltiplas larguras de bandejas de cabos, esta máquina é adequada para perfis de suporte elétrico de tira fina e mantém trocas de ferramentas em menos de 30 minutos. Ver Produto →
Os perfis arquitetônicos incluem molduras de módulos fotovoltaicos e molduras de portas e janelas, onde a qualidade da dobra determina se os cantos da moldura fecham dentro de 0,5 mm. Essas linhas funcionam mais lentamente e exigem o melhor acabamento de rolo da oficina.
 Máquina formadora de perfil para moldura fotovoltaica e porta de janela Esta máquina oferece dobra precisa para perfis arquitetônicos, como molduras de módulos fotovoltaicos e molduras de portas e janelas, ajudando a obter fechamentos de cantos dentro de 0,5 mm, conforme descrito no texto. Ver Produto →
Antes de encomendar uma linha, compare estudos de caso de aplicação e solicite um teste com sua própria bobina. O biblioteca de casos de clientes mostra como perfis semelhantes são manuseados em linhas de produção, e a Shanghai Sihua Precision Machinery Co., Ltd. apoia testes em suas máquinas formadoras de rolos de alumínio.
Não. Na têmpera T6, o 6061 tem alongamento abaixo de 10 por cento e uma alta resistência ao escoamento, de modo que o raio externo racha em curvas típicas formadas por rolo. Use 6061-T4, 5052-H32 ou 3003-H14. Se 6061-T6 for um requisito de projeto, enrole a forma em T4 e envelheça o perfil acabado.
Para perfis gerais, 3003-H14 é o padrão mais seguro. Para perfis estruturais, marítimos ou de transporte, 5052-H32 ou 5056 proporcionam maior resistência com conformabilidade aceitável. Para perfis puramente decorativos, 1100-O ou 3003-O eliminam totalmente o risco de rachaduras.
Dobre demais as estações finais em 1 a 3 graus, adicione uma estação de dimensionamento que aplique ângulo de conformação zero, aumente a tensão da tira entre as estações ou comissione ferramentas com correção de retorno elástico. Meça o retorno elástico em uma peça de calibração antes da produção.
O tipo de aço ferramenta pode ser o mesmo, D2 ou DC53, mas o acabamento do rolo deve ser mais fino, as folgas um pouco mais apertadas e a lubrificação mais leve. Essas diferenças são obrigatórias, não opcionais, para o alumínio.
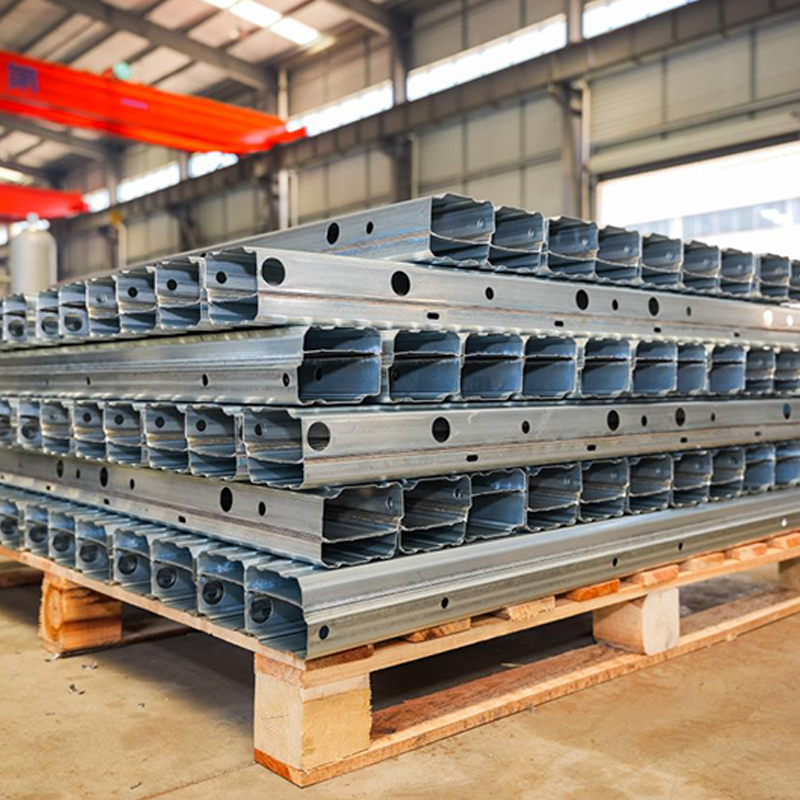
A linha de produção de vigas de reforço de chassis automotivos de perfil B de veículos envolve vários processos importantes para garantir alta resistência, pre...
Ver detalhes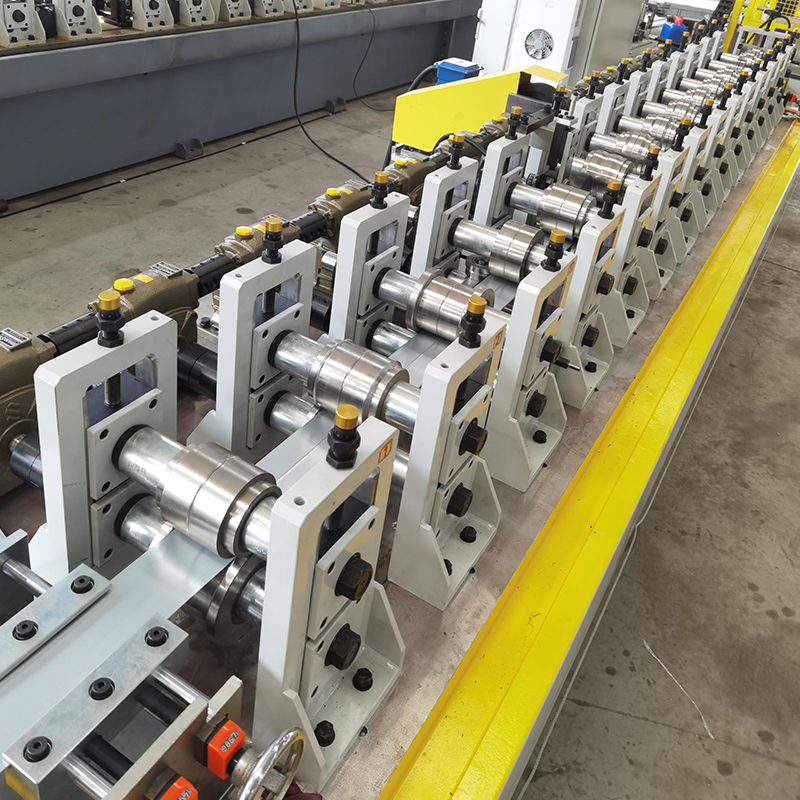
Máquina formadora de rolos redutores de engrenagem helicoidal para drywall, modelo simples, não tipo cassete de troca rápida, econômica e acessível. (Ele pode ser atu...
Ver detalhes
Máquina formadora de rolos para andaimes de metal Diâmetro do eixo: 70–80 mm; comprimento do piso do andaime: 0,5–6 m; espessura: 1–2,5 mm. ...
Ver detalhes
Máquina formadora de rolos para bandejas de cabos com largura ajustável Desbobinador de freio de correia de cabeça única com...
Ver detalhes
Desbobinador hidráulico rotativo de cabeça dupla para serviço pesado. Este equipamento pode parar automaticamente de forma síncrona com a máquina formadora e apresent...
Ver detalhes
Máquina formadora de rolos de barra em T de teto UT FUT UDT layout principal e cruzado Os perfis de grade em T de teto (prin...
Ver detalhesNão hesite em nos contatar quando precisar de nós!
Informações de Contato
PRODUTOS
Celular