Os fabricantes de aço que concorrem a um projeto de telhado contínuo geralmente chegam à mesma conclusão quando revisam os desenhos: a terça do telhado é em forma de Z, sua oficina está preparada para canais C e a lacuna é maior do que parece. A máquina perfiladeira para perfis Z é uma linha contínua de conformação a frio que produz perfis Z a partir de tiras de aço galvanizado por imersão a quente em uma única passagem, incluindo puncionamento e corte.
Os flanges deslocados de uma seção Z permitem que as terças se aninhem em feixes e se sobreponham nas emendas, mas esse deslocamento também força o ferramental do rolo, a perfuração e o tempo de cisalhamento a serem projetados de forma diferente de uma linha de terça C. A máquina errada geralmente aparece na forma de desvio do ângulo do flange, furos de emenda desalinhados ou uma velocidade de linha que não consegue alimentar sua capacidade de puncionamento.
Breve definição: A máquina perfiladeira para perfis Z é um sistema contínuo de conformação a frio que dobra tiras de aço em uma seção Z assimétrica e integra puncionamento, corte e empilhamento opcional no mesmo fluxo de produção.
Uma máquina perfiladeira de terça z deve manter o deslocamento do flange e o ângulo do flange dentro dos limites que permitem que as terças acabadas se aninhem firmemente e se juntem de maneira previsível: deslocamento dentro de 1,0 mm e esquadria do flange dentro de 1 grau em todo o comprimento.
O deslocamento entre os dois flanges é a dimensão definidora da seção Z. Durante a conformação, a tira dobra em duas direções a distâncias diferentes do eixo neutro. Se a flor do rolo não equilibrar o retorno elástico, o perfil torce e as pontas do flange abrem ou fecham. Isso introduz uma lacuna visível entre as terças aninhadas e torna o pacote instável em um caminhão.
O aninhamento é a principal razão econômica para escolher as terças Z em primeiro lugar.
Um pacote de terças Z embalado usa cerca de 25 a 35 por cento menos espaço no caminhão do que o mesmo número de terças C com a mesma altura de seção. Essa economia desaparece quando a torção e o retorno elástico não são controlados na linha de conformação.
O rendimento prático de uma linha de terça Z depende da espessura da tira, da altura da alma e do tempo do ciclo de puncionamento, e não apenas da potência do motor. Uma vez fixada a largura da bobina, esses três valores decidem o número de suportes de rolos, a velocidade de conformação e a configuração de puncionamento.
Intervalos de especificações típicos a serem coletados antes de comparar cotações:
Para oficinas que precisam de perfis C, U, Z e Sigma em uma única linha, o cassete e as ferramentas servo-ajustáveis podem cobrir mais de uma família de perfis sem perder a flexibilidade de operar pequenos lotes.
 Máquina formadora de rolos multiperfis para seções C, U, Z e Sigma Esta máquina combina cassete e ferramentas servo-ajustáveis para executar múltiplas famílias de perfis em uma linha, incluindo C, U, Z e Sigma. É adequado para lojas que necessitam de flexibilidade para pequenos lotes, mantendo ao mesmo tempo uma produção elevada, conforme observado no contexto de produção de terças. Ver Produto →
Considere uma madre de 250 mm em material de 2,0 mm a 15 m/min. Seis horas de funcionamento líquido rendem cerca de 5.400 metros de comprimento de terça por turno, antes de permitir tempo ocioso, trocas de bobina e configuração. O comprimento de corte, a contagem de furos e a velocidade de empacotamento podem reduzir esse número em 10 a 20 por cento.
| Parâmetro | Faixa típica | Impacto na produção |
| Espessura da tira | 1,5-3,0 mm, Q235B/Q355B | Tira mais espessa precisa de mais passagens e menor velocidade |
| Altura da web | 100-350mm | Suportes ajustáveis cobrem faixas; ferramentas fixas mantêm deslocamentos mais precisos |
| Largura do flange | 40-70mm | Define a largura da bobina e afeta o custo de corte |
| Velocidade de formação | 8-18m/min | O tempo do ciclo de perfuração geralmente é o limite |
| Tolerância de comprimento | /-1,0-2,0mm | Afeta a velocidade de montagem em emendas sobrepostas |
| Tolerância de espaçamento entre furos | /-0,5 mm com punção servo | Evita o retrabalho dos furos das presilhas no local |
O tempo de troca é a maior diferença de custo operacional entre as máquinas de perfil Z e separa uma linha que executa um perfil durante todo o ano de uma linha que processa pequenos lotes diariamente.
A opção clássica são os rolos com ajuste de calço, onde os operadores adicionam ou removem espaçadores para redefinir os suportes para uma nova altura da banda. A solução servo-ajustável altera a largura do suporte e a altura do perfil por motor, mantendo os mesmos cartuchos de rolo no lugar. Os sistemas de cassetes de troca rápida removem um cassete de ferramentas completo e inserem outro em minutos.
| Configuração | Tempo de mudança | Melhor ajuste |
| Ajustado por calço | 30-60 minutos | Um ou dois perfis estáveis, longas tiragens |
| Servo-ajustável | 5-10 minutos | Três a oito alturas de teia |
| Cassete de troca rápida | 2-5 minutos | Mudanças diárias de perfil e programações JIT |
Regra geral das linhas de produção: se uma altura de bobina for superior a 500 toneladas por mês, uma máquina Z de rolo fixo dedicada supera uma linha universal em estabilidade. Abaixo desse volume, a ajustabilidade reduz o retorno do investimento.
A perfuração é o primeiro gargalo a ser calculado, porque uma terça Z emendada pode realizar de seis a doze furos e o tempo do ciclo de perfuração define o limite máximo para a velocidade da linha.
As bobinas pré-perfuradas parecem convenientes, mas os padrões dos furos mudam entre os projetos. A servopuncionamento on-line registra cada furo em relação à posição de corte com um codificador de circuito fechado, que mantém o espaçamento entre furos dentro de /-0,5 mm, mesmo quando a espessura da tira muda. Se o seu cronograma de processamento de bobinas incluir perfuração de suporte solar ou bandeja de cabos, além de terças, a cabeça de puncionamento se tornará a decisão de flexibilidade, em vez dos suportes de formação.
 Máquina formadora de rolos de perfuração servo de 8 eixos para suportes solares fotovoltaicos Equipada com um sistema de puncionamento servo de 8 eixos, esta linha ajusta automaticamente a posição do punção e a largura/altura do perfil para perfis de suporte solar. Ele oferece registro de codificador de circuito fechado para espaçamento preciso entre furos, tornando-o ideal quando os padrões de punção variam entre os projetos. Ver Produto →
Para corte, uma tesoura voadora servo mantém tolerâncias de comprimento de /-1,0 mm, sincronizando a tesoura com a linha de passagem. As unidades de corte hidráulico são mais baratas, mas geralmente ficam em /-3 a 5 mm e criam rebarbas que retardam a montagem no local. Compare o layout completo do inversor e do controle com o guia de seleção de máquina formadora de perfil antes de selecionar fornecedores.
Após o corte, as terças são movidas para uma mesa de saída para contagem e agrupamento. Uma estação de cintagem automática substitui dois trabalhadores manuais por turno e mantém a tensão do feixe consistente, o que protege a geometria do agrupamento durante o mesmo transporte em caminhão que torna os perfis Z atraentes.
 Máquina automática de embalagem e cintagem de perfis para feixes de metal Este sistema de embalagem automatiza a abertura de botões, embalagem de pacotes pequenos e paletização de pacotes grandes com tiras de suporte de madeira. Ele substitui os trabalhadores manuais de empacotamento e garante uma tensão consistente do feixe, protegendo os perfis das terças durante o transporte e melhorando o manuseio a jusante. Ver Produto →
Peça ao fornecedor para simular o tempo de perfuração para sua terça mais longa. O programa de controle deve levar em conta a aceleração, desaceleração e posicionamento da marca de corte, e não apenas a velocidade média da linha de passagem.
A maneira mais rápida de comparar fornecedores de máquinas de terça Z é solicitar três documentos antes da cotação comercial: o desenho da flor do rolo, o layout da matriz de puncionamento e uma peça de teste formada a partir de sua própria tira de aço.
Use a seguinte ordem ao avaliar ofertas de equipamentos.
Antes de confirmar, revise as referências instaladas. Arquivo de casos de projeto de Sihua inclui linhas completas de formação de terças e racks entregues a fabricantes de construções metálicas, com a mesma arquitetura de servopuncionamento e cisalhamento descrita acima.
As respostas curtas às quatro perguntas que dominam a compra de máquinas de terça Z estão abaixo.
Sim. Linhas multiperfil com suportes servo-ajustáveis ou cassetes de troca rápida alternam entre seções C, U, Z e Sigma. A compensação é uma estabilidade de tolerância ligeiramente inferior em comparação com uma linha Z dedicada que nunca muda de ferramenta.
As linhas padrão lidam com tiras de aço galvanizado por imersão a quente de 1,5 a 3,0 mm nas classes Q235B ou Q355B. A espessura superior depende da largura do flange e do número de passes de conformação. Poucas passagens causam retorno elástico nas pontas dos flanges e tornam instáveis as folgas de aninhamento.
Com material de 2,0 mm a 15 m/min e seis horas de funcionamento líquido, um turno de 8 horas produz cerca de 5.400 metros de comprimento de terça. O comprimento de corte, a contagem de furos e a velocidade de empilhamento podem reduzir esse número, portanto, verifique o tempo do ciclo de puncionamento com seu próprio mix de produtos.
A tolerância do comprimento da terça controla a velocidade de montagem em emendas sobrepostas. Uma tesoura voadora servo com medição de comprimento em circuito fechado mantém /-1,0 a 2,0 mm; uma tesoura hidráulica geralmente atinge /-3 a 5 mm com direção inconsistente da rebarba. Para projetos de telhado contínuo, a tolerância mais rígida se paga no local.
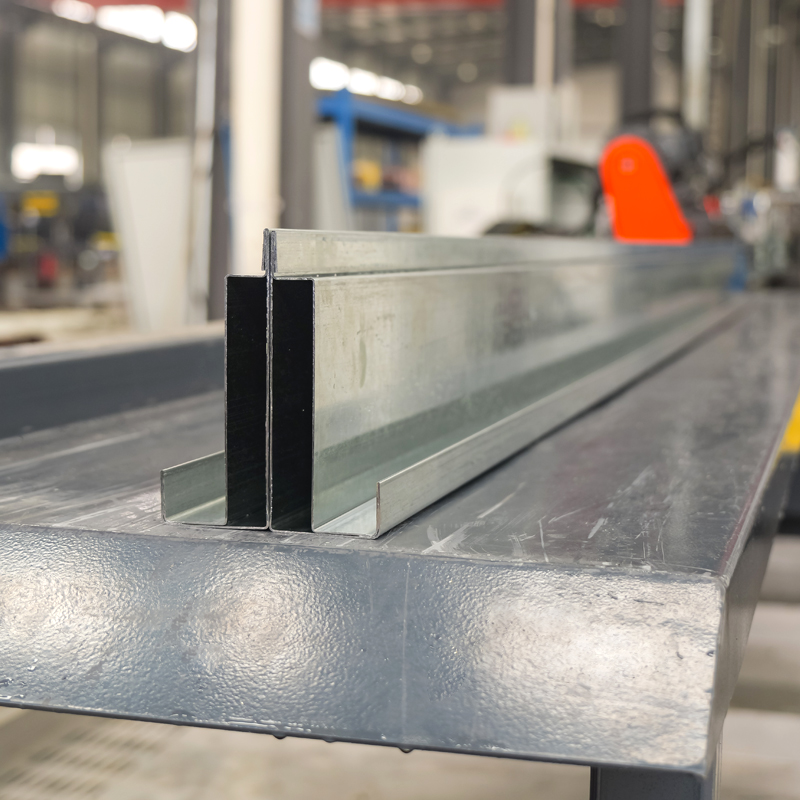
Desbobinador hidráulico com capacidade de 5 toneladas com vagão Máquina formadora de rolos de viga de estrutura de arma...
Ver detalhes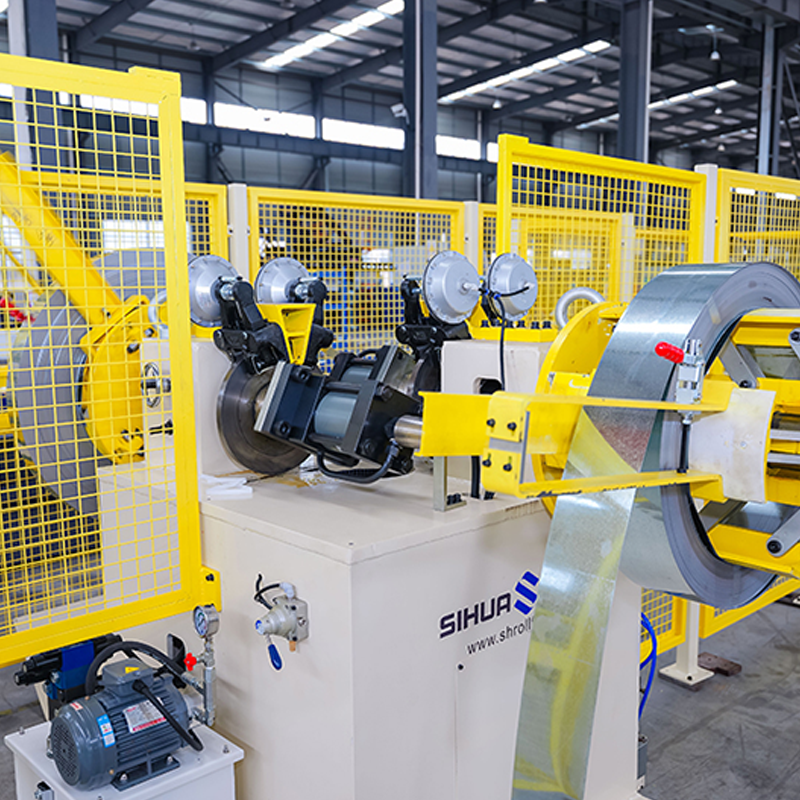
Desbobinador hidráulico rotativo automático de cabeça dupla com detecção de ausência de material, 5 toneladas por lado. A po...
Ver detalhes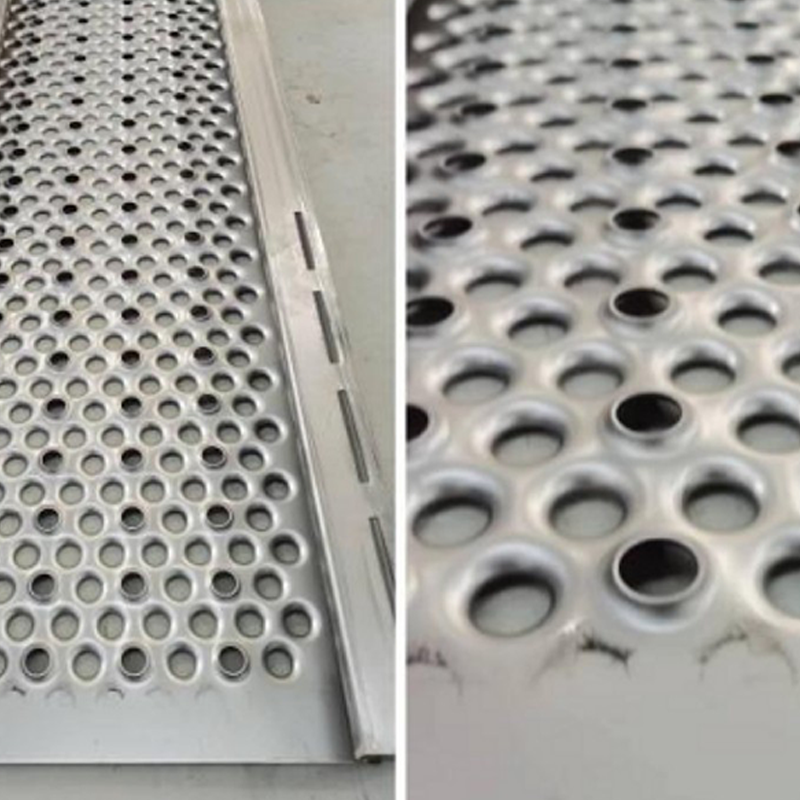
Máquina formadora de rolos para andaimes de metal Diâmetro do eixo: 70–80 mm; comprimento do piso do andaime: 0,5–6 m; espessura: 1–2,5 mm. ...
Ver detalhes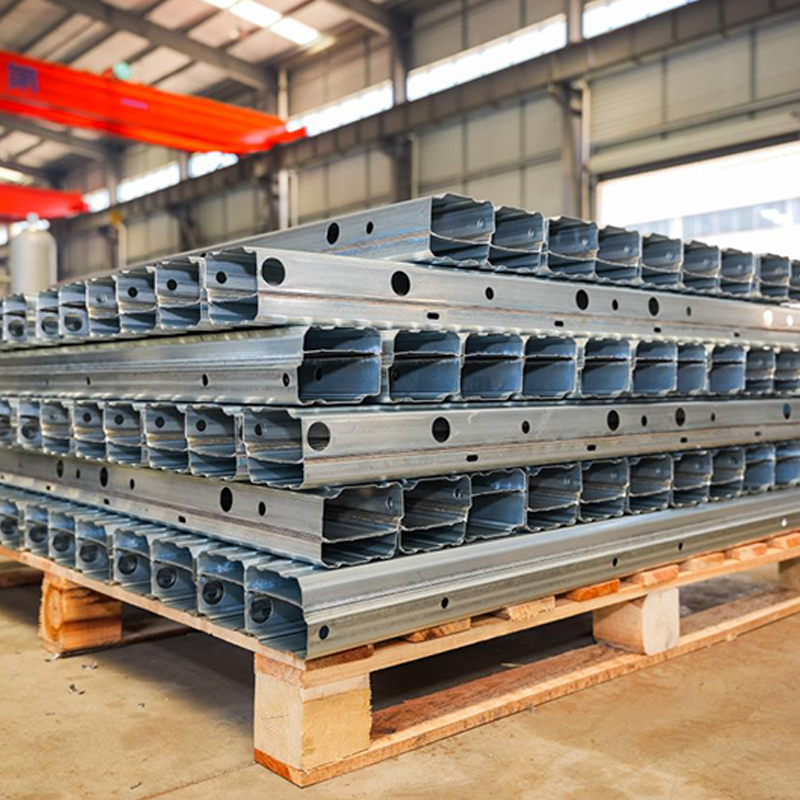
A linha de produção de vigas de reforço de chassis automotivos de perfil B de veículos envolve vários processos importantes para garantir alta resistência, pre...
Ver detalhes
3. A máquina formadora de rolos de barra em T com gancho de liga é um equipamento especializado projetado para produzir barras de aço em forma de T com ganchos de lig...
Ver detalhes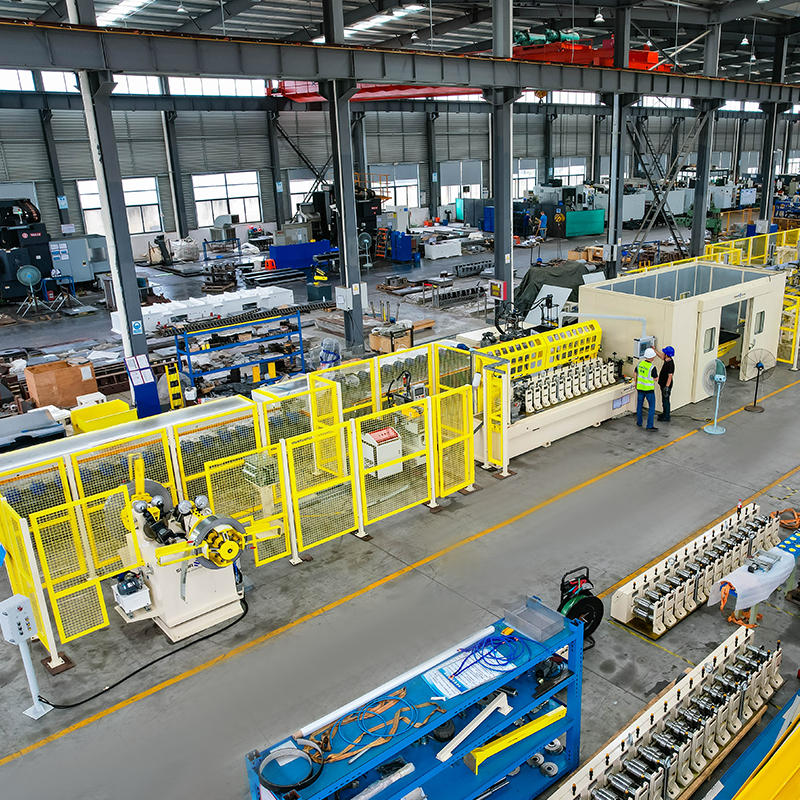
Desbobinador hidráulico rotativo automático de cabeça dupla com detecção de ausência de material, 5 toneladas por lado. Máqu...
Ver detalhesNão hesite em nos contatar quando precisar de nós!
Informações de Contato
PRODUTOS
Celular