Selecionar o material de entrada correto para um Máquina formadora de rolos de perfil de drywall é a decisão mais crítica que afeta a qualidade do produto, a vida útil da ferramenta, a eficiência da produção e o desempenho do perfil final. Ao contrário da formação geral de chapas metálicas, os perfis de drywall exigem tolerâncias dimensionais rigorosas, propriedades mecânicas consistentes e comportamentos de revestimento específicos porque esses perfis servem como componentes de estrutura estrutural em paredes divisórias, sistemas de teto e montagens resistentes ao fogo.
Este guia fornece uma análise abrangente e prática de cada parâmetro de material que você deve avaliar antes de alimentar uma bobina em sua formadora de rolo. Nós vamos além dos tipos de aço genéricos e examinamos as restrições de produção do mundo real, as interações do revestimento com matrizes de rolo, os efeitos das condições das arestas na linearidade e as compensações entre custo e conformabilidade. Quer você produza pinos C, trilhos em U, canais de reforço ou tees de teto, as escolhas de materiais descritas aqui impactam diretamente sua taxa de rejeição, frequência de substituição de ferramentas e satisfação do cliente posterior.
A grande maioria dos perfis de drywall é produzida a partir de tiras de aço com baixo teor de carbono, mas o tipo específico e a rota de processamento variam significativamente com base na aplicação final. Abaixo está uma análise detalhada das categorias de metais básicos primários usadas globalmente.
O aço comercial representa o material de partida mais comum para pinos e trilhos de drywall internos padrão. Oferece uma combinação equilibrada de conformabilidade e resistência para construção geral. A resistência ao escoamento típica varia de 170 a 240 MPa, com resistência à tração entre 270 e 340 MPa. Esta classe é adequada para divisórias não estruturais onde a precisão dimensional é mais importante do que a capacidade estrutural. A máquina formadora de rolos processa material CS com desgaste mínimo dos rolos, desde que a limpeza da superfície seja mantida.
As classes FS são projetadas especificamente para operações de conformação a frio. Eles exibem valores de alongamento mais altos (normalmente 28-32% em comprimentos de referência de 50 mm) em comparação com o aço comercial, o que reduz o risco de rachaduras nos cantos durante curvaturas com raios estreitos. Para perfis de drywall que exigem múltiplas dobras em uma seção curta da alma – como pinos tipo caixa ou trilhos reforçados – o material FS é a escolha preferida. Muitos gerentes de produção experientes mantêm as bobinas FS como seu estoque principal porque elas fornecem uma janela de processo mais ampla para ajustes de folga entre rolos.
Quando os perfis de drywall devem suportar cargas axiais ou servir como parte de um sistema de parede de cisalhamento, tornam-se necessários tipos de aço estrutural. Grau 33 (rendimento de 230 MPa) e Grau 40 (rendimento de 276 MPa) são comumente especificados em projetos comerciais e institucionais. No entanto, materiais de maior resistência exigem máquinas formadoras de rolos mais robustas, com estações acionadas maiores e estruturas mais pesadas. O efeito springback também se torna mais pronunciado, exigindo compensação de flexão excessiva nas últimas passadas de conformação. Observamos que aços estruturais acima de 350 MPa de limite de escoamento aceleram significativamente o desgaste dos rolos em ferramentas não revestidas, portanto, rolos revestidos de metal duro são frequentemente recomendados para execuções prolongadas.
Nota de produção: Nunca presuma que um tipo de aço certificado para seções laminadas a quente terá desempenho idêntico em perfis formados a frio. A direção de curvatura relativa à direção de laminação da tira original cria propriedades anisotrópicas – sempre teste uma bobina de amostra de cada novo número de calor antes da produção completa.
O revestimento superficial da bobina de aço não é uma reflexão tardia – ele influencia diretamente o comportamento de atrito dentro do laminador, a resistência à corrosão do perfil final e a compatibilidade com os requisitos de construção resistentes ao fogo. Abaixo está uma comparação sistemática dos revestimentos mais utilizados para a produção de perfis de drywall.
| Tipo de revestimento | Massa de Revestimento (g/m²) | Classificação de formabilidade | Aplicação Típica |
|---|---|---|---|
| Galvanizado por imersão a quente (G30-G90) | 90-275 | Excelente (G30-G60) / Bom (G90) | Paredes internas e externas padrão |
| Eletrogalvanizado | 20-60 | Muito bom (espessura uniforme) | Perfis de precisão com tolerâncias restritas |
| Aluminizado (Tipo 1 e 2) | 40-80 (revestimento de Al) | Moderado (menor lubricidade) | Sistemas de teto que requerem reflexão de calor |
| Pré-pintado (poliéster, PVDF) | N/A (espessura do filme 15-30 μm) | Razoável (risco de estragar) | Perfis arquitetônicos expostos |
As dimensões físicas da bobina de entrada determinam não apenas a geometria final do perfil, mas também o tempo de configuração, a taxa de refugo e a utilização geral da linha. Um Máquina formadora de rolos de perfil de drywall normalmente é projetado em torno de uma faixa específica de larguras e espessuras de tiras. Operar fora dessas faixas é um convite a defeitos de qualidade e estresse mecânico.
A largura necessária da faixa é calculada a partir da seção transversal desenvolvida do perfil final, levando em consideração as tolerâncias de curvatura e os raios dos cantos. Para uma ponta C padrão com alma de 92 mm, flanges de 40 mm e bordas de 8 mm, a largura desenvolvida normalmente varia entre 195 mm e 205 mm, dependendo do raio de curvatura interno. A guia de entrada da máquina formadora de rolos deve acomodar uma tolerância de largura de tira de /- 1,5 mm sem causar ondulação nas bordas ou deformação central. Tiras mais largas, além da capacidade nominal da máquina, aumentam a carga nos rolos laterais e podem desviar os eixos dos rolos, produzindo um arco ao longo do comprimento do perfil.
Peso da bobina
2-5 toneladas – padrão para carregamento manual
5 a 10 toneladas – ideal para linhas automatizadas
ID da bobina
508 mm (20") – tamanho de mandril mais comum
610 mm (24") – para bobinas de calibre pesado
DE da bobina
Até 1200 mm – faixa padrão
Acima de 1.500 mm – requer desbobinador resistente
O comportamento mecânico da tira de aço sob deformação a frio é governado por vários parâmetros importantes. A compreensão dessas propriedades permite prever como o material reagirá em cada estação de conformação e fazer ajustes proativos nas folgas dos rolos, nas guias laterais e nas unidades de endireitamento.
À medida que a tira passa por suportes de rolos consecutivos, ela sofre endurecimento, o que aumenta sua resistência ao escoamento e reduz a ductilidade. Para um perfil típico de drywall formado em 14 a 18 estações, o limite de escoamento na saída pode ser 15-25% maior que o valor da bobina de entrada. Este fenômeno deve ser levado em consideração na especificação da capacidade de carga do perfil final. Materiais com baixa resistência ao escoamento inicial (abaixo de 200 MPa) tendem a apresentar alongamento excessivo durante a conformação, resultando em um perfil final mais longo do que o ajuste do comprimento de corte.
O requisito de alongamento mínimo para materiais de perfil de drywall é normalmente 22% em um comprimento de medida de 50 mm. Valores de alongamento mais baixos se correlacionam com o aumento de fissuras no raio externo das curvas, especialmente para perfis com cantos vivos (raio interno menor que 1,5 vezes a espessura). Muitos fabricantes realizam um teste simples de curvatura de 180 graus em cada novo lote de bobina para validar a conformabilidade antes de carregá-lo no desenrolador.
A dureza Rockwell (normalmente HRB 50-70 para aços para drywall) tem uma relação direta com as taxas de desgaste dos rolos. Materiais mais duros – muitas vezes resultantes de maior teor de carbono ou redução da laminação a frio – geram maior desgaste abrasivo nas ferramentas de perfilagem. Em ambientes de produção de alto volume, recomendamos o uso de aço ferramenta D2 ou rolos de metalurgia do pó ao formar aços acima de HRB 65 para manter a geometria do perfil durante campanhas prolongadas sem reafiação.
A qualidade das bordas da tira é um parâmetro frequentemente esquecido que influencia fortemente a retilineidade e o acabamento superficial do perfil final do drywall. A maioria das bobinas de aço é fornecida com bordas fresadas ou cortadas, e a distinção é crítica para o desempenho da perfilagem.
Verificação principal da qualidade da borda: Passe o polegar pelas duas bordas da tira. Uma rebarba afiada que exceda 0,1 mm de altura irá arranhar progressivamente a superfície do rolo e criar marcas de desgaste no flange do perfil. A solução é especificar um passe secundário de rebarbação de borda ou escolher bobinas com opção de "borda lisa" da cortadora.
A maioria dos perfis de drywall exigem furos – para conexões roscadas, passagens de serviço ou desempenho acústico. O comportamento do material ao punçoamento é tão importante quanto o seu comportamento à flexão. Materiais mais macios (rendimento inferior a 220 MPa) produzem furos limpos com altura mínima de rebarba, enquanto materiais mais duros tendem a criar bordas irregulares que exigem rebarbação secundária.
A unidade de perfuração em um Máquina formadora de rolos de perfil de drywall opera em altas taxas de ciclo – muitas vezes excedendo 60 cursos por minuto. Materiais com altos valores de alongamento exibem menos retorno elástico ao redor do furo perfurado, resultando em uma superfície de alma mais plana. Por outro lado, materiais com baixo alongamento (abaixo de 22%) tendem a formar uma cúpula para cima ao redor do furo, o que interfere no empilhamento e posterior manuseio.
| Tipo de material | Altura da rebarba (mm) | Taxa de desgaste do punção | Liberação recomendada |
|---|---|---|---|
| CS (baixo rendimento) | 0,05-0,12 | Baixo | 6-8% de espessura |
| FS (grau de formação) | 0,08-0,18 | Médio | 8-10% de espessura |
| Estrutural (Grau 40) | 0,15-0,30 | Alto | 10-12% de espessura |
Para selecionar sistematicamente o material ideal para a produção de perfis de drywall, siga este fluxo de trabalho de sete etapas que integra fatores técnicos, operacionais e comerciais.
Mesmo com uma seleção cuidadosa do material, certos defeitos surgem durante a produção. Abaixo está um guia prático de solução de problemas que vincula as propriedades do material a defeitos de perfil específicos.
O aço laminado a quente geralmente não é recomendado para perfis de drywall porque possui uma camada de óxido mais espessa (incrustações), tolerâncias de espessura mais amplas e qualidade superficial inferior em comparação ao aço laminado a frio. A escama pode desgastar rapidamente os rolos de formação e produzir dimensões de perfil inconsistentes. No entanto, se forem utilizadas bobinas laminadas a quente decapadas e oleadas, elas podem ser formadas, mas normalmente produzem um acabamento superficial mais áspero que é inaceitável para aplicações expostas ou pintadas.
A maioria das máquinas perfiladeiras de perfil de drywall padrão são classificadas para espessuras entre 0,4 mm e 1,2 mm. Modelos reforçados podem suportar até 1,5 mm ou até 2,0 mm, mas isso requer suportes de rolos reforçados, eixos de maior diâmetro e maior potência do motor. Consulte sempre a placa de dados técnicos da sua máquina antes de utilizar materiais mais espessos, pois exceder a capacidade nominal pode danificar permanentemente a caixa de engrenagens e os rolamentos.
Sim. Bobinas pré-pintadas geralmente requerem velocidades de conformação mais lentas (20-30% de redução) para evitar danos ou descamação da pintura nas zonas de curvatura. Bobinas galvanizadas e eletrogalvanizadas podem funcionar em velocidades nominais máximas porque o revestimento de zinco atua como um lubrificante sólido. As bobinas aluminizadas ficam no meio, já que o revestimento de alumínio-silício tem lubricidade moderada, mas pode se acumular nos rolos com o tempo, necessitando de paradas frequentes para limpeza.
A largura correta da tira é determinada pelo comprimento desenvolvido da seção transversal, que é a soma de todos os segmentos retos da alma mais as tolerâncias de dobra para cada canto. Uma abordagem prática é cortar uma tira de amostra, marcar as linhas de dobra, dobrá-la manualmente ou com uma prensa de freio e depois medir o comprimento plano antes de dobrar. Este método empírico é frequentemente mais confiável do que cálculos teóricos, especialmente para perfis assimétricos complexos.
O aço comercial (CS Tipo B) com revestimento galvanizado por imersão a quente G40-G60 oferece a melhor relação custo-desempenho para a produção de alto volume de pinos internos. Ele fornece conformabilidade adequada, resistência à corrosão aceitável e propriedades mecânicas consistentes em várias remessas de bobinas. Para projetos que exigem maior resistência, o aço estrutural Grau 33 acrescenta cerca de 10-12% ao custo do material, mas reduz o peso do perfil para a mesma capacidade de carga, às vezes compensando o preço unitário mais elevado.
O aço inoxidável raramente é usado para perfis de drywall padrão devido ao seu alto custo, taxa de endurecimento e natureza abrasiva. Se necessário para aplicações arquitetônicas ou marítimas especializadas, você deve usar uma máquina perfiladeira com rolos revestidos de metal duro, maior poder de conformação e um sistema de lubrificação dedicado. O uso de aço inoxidável em ferramentas de aço carbono padrão causará rápido desgaste do rolo e escoriações inaceitáveis na superfície dentro de algumas centenas de metros.
O armazenamento inadequado da bobina – especialmente a exposição à umidade ou temperaturas extremas – pode degradar a qualidade da superfície e alterar as propriedades mecânicas através do envelhecimento. As bobinas galvanizadas armazenadas em condições úmidas desenvolvem ferrugem branca (hidróxido de zinco), o que aumenta o atrito durante a conformação. As bobinas armazenadas verticalmente por longos períodos podem desenvolver um "conjunto de bobinas" permanente (curvatura) que dificulta a alimentação. Sempre armazene as bobinas horizontalmente em selas acolchoadas em uma área seca e climatizada e use-as primeiro a entrar, primeiro a sair.
Sim. Os perfis em T do teto normalmente têm teias mais finas e flanges mais longos, que exigem materiais de maior alongamento para obter curvas acentuadas de 90 graus sem rachaduras. As vigas de parede, por outro lado, priorizam a resistência e a retidão. Para tês de teto, é preferível formar aço (FS) com alongamento mínimo de 30%, enquanto vigas de parede podem usar aço comercial com alongamento de 25%. Além disso, os tês de teto geralmente usam medidores mais leves (0,45-0,55 mm) em comparação com vigas de parede (0,55-0,75 mm).
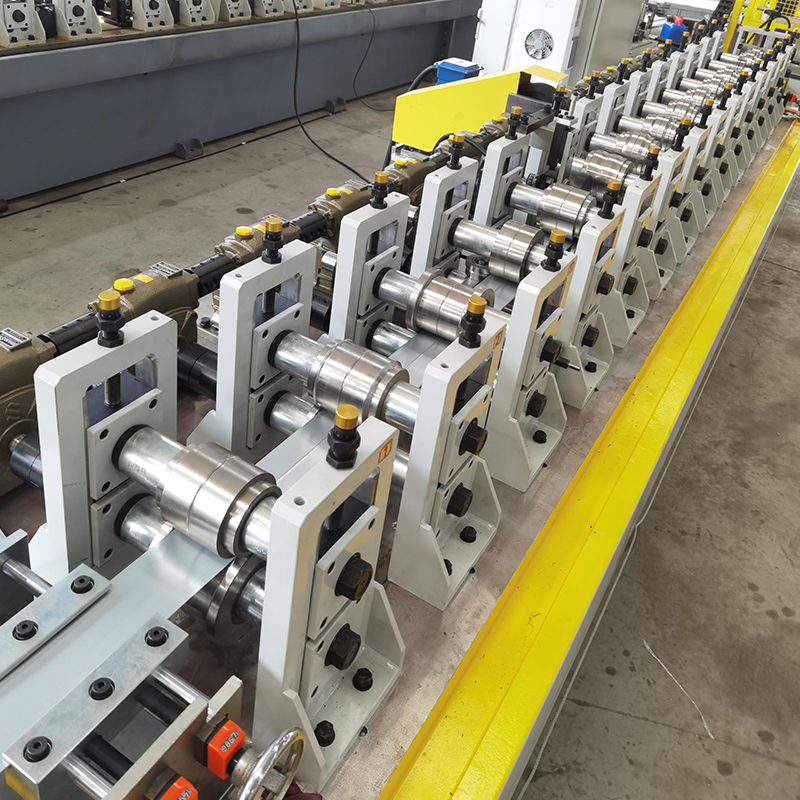
Máquina formadora de rolos redutores de engrenagem helicoidal para drywall, modelo simples, não tipo cassete de troca rápida, econômica e acessível. (Ele pode ser atu...
Ver detalhes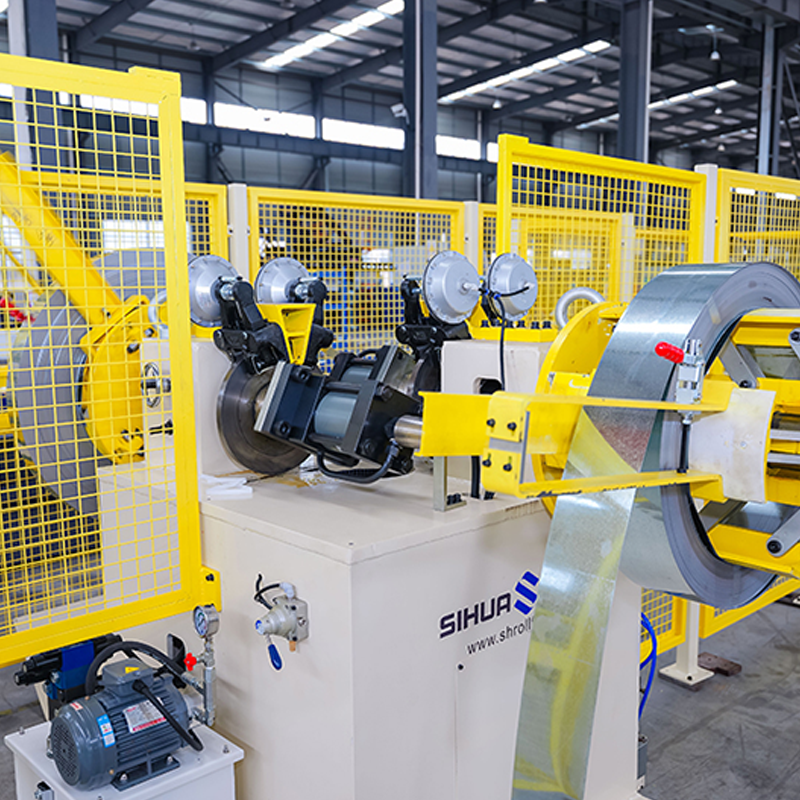
Desbobinador hidráulico rotativo automático de cabeça dupla com detecção de ausência de material, 5 toneladas por lado. A po...
Ver detalhes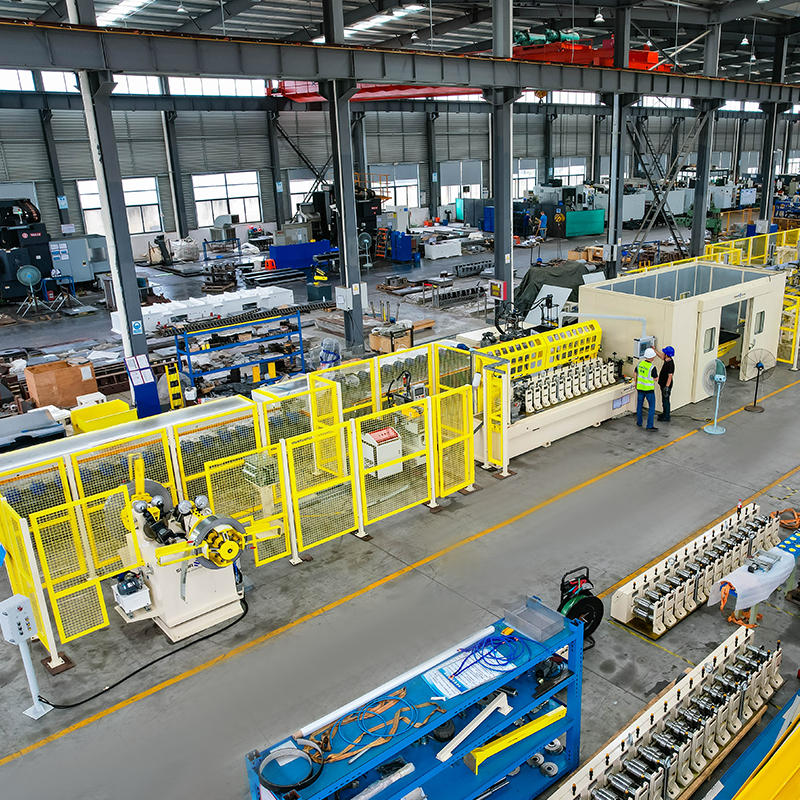
Desbobinador hidráulico rotativo automático de cabeça dupla com detecção de ausência de material, 5 toneladas por lado. Máqu...
Ver detalhes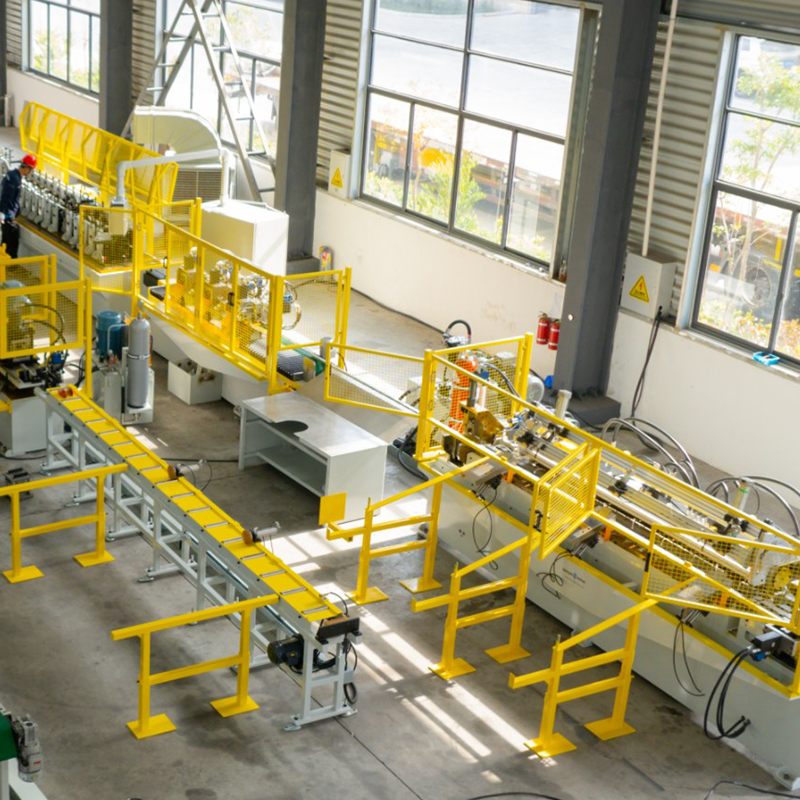
Desbobinador de expansão/contração hidráulico de aço pré-pintado de cabeça dupla, desbobinador de expansão/contração de aço galvanizado de cabeça dupla, suporte de ar...
Ver detalhes
Máquina formadora de rolos de barra em T de teto UT FUT UDT layout principal e cruzado Os perfis de grade em T de teto (prin...
Ver detalhes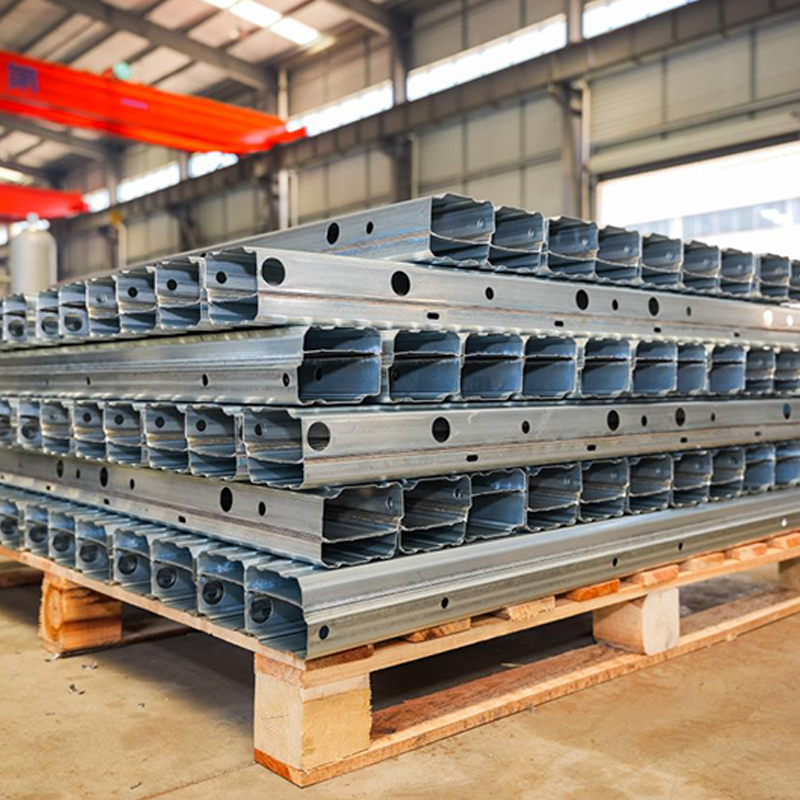
A linha de produção de vigas de reforço de chassis automotivos de perfil B de veículos envolve vários processos importantes para garantir alta resistência, pre...
Ver detalhesNão hesite em nos contatar quando precisar de nós!
Informações de Contato
PRODUTOS
Celular